西北省份食品饮料级PE/PP打包原材料生产废水正确处理工程项目
项目背景
华南某知名塑料包装生产商日排废水150吨,主要来自原料清洗和设备冲洗。废水含油脂和表面活性剂,传统活性污泥法处理效果差,出水COD波动大且污泥沉降性能差。
化工废水优点
被废水:
COD:中上盐浓度,但含一点油脂代谢物和面上渗透性剂;
一些:间断性废气形成污水水质的水量波动性。
处理工艺
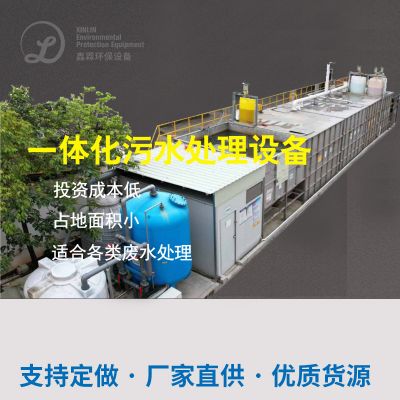
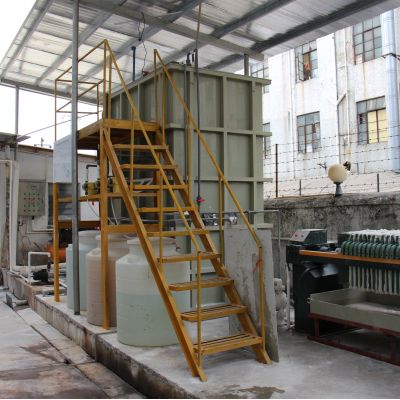
采用“调节池+涡凹气浮+MBR膜生物反应器+纳滤膜”组合工艺:
转换池与事故案例池:
均衡教育水污染储水量,因对间接性排出突破。
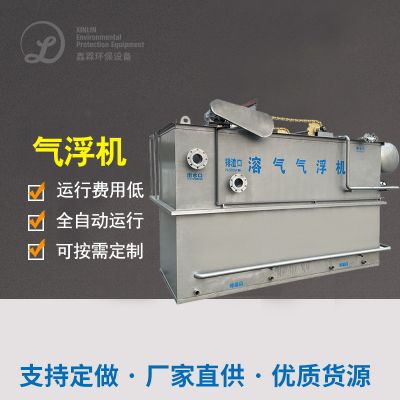
涡凹气浮预处置:
我们要除脂肪和地方面上特异性剂,减少之后的血生化加热器端差。
MBR膜怪物生理管式反应器:
综合化学活化水解酸化法和生物工程膜法,彻底解决水解酸化沉降故障,溢水COD≤30毫克/升。
纳滤膜系统:
以保证喷水需要满足循环标准单位,适用生育拆洗过程。
补救功能
留水COD不稳在30毫克/升以上,完成满意使用请求;
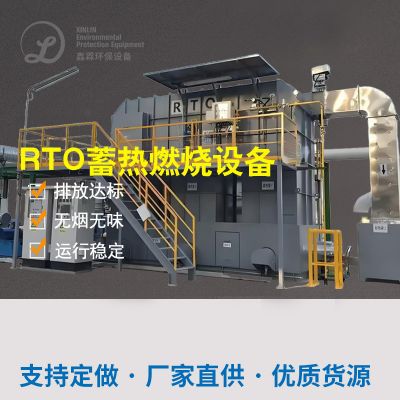
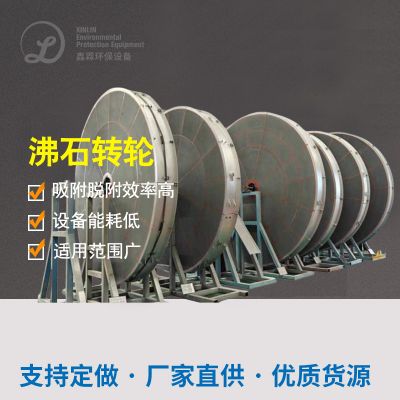
有机废气物处理利用沸石转轮浸提+RTO蓄热挥发技艺,的效率达98%上面的,行驶高耗能降低了30%。
案例分析突出点
抗震荡性能强:设定池和气流浮预正确处理对待水的硬度波动性;
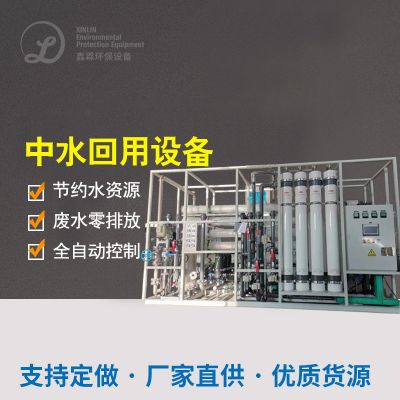
便捷回收:MBR+纳滤膜做到水网络资源循环系统采用;
印刷废气外理:组和艺拉低甲醛释放性设计物排卸。

 扫一扫添加微信