一、客户公司背景
企业名称:XX酿酒股份有限公司
所在地:四川省宜宾市
行业地位:国内知名白酒生产企业,年产能5万吨,拥有制曲、发酵、蒸馏、灌装等全流程生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方酒类制造业特殊排放要求(VOCs≤30mg/m³,SO₂≤50mg/m³,NH₃≤10mg/m³)。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
发效产线:CO₂、工业乙醇、酯类(乙酸乙酯、己酸乙酯等)、加硫氢(H₂S);
萃取产线:甲醇、醛类(乙醛)、溶解性苯的同系物物(VOCs);
污水渗漏治理 站:臭味其他气体(混炼物、氟化物氧化物)。
的废气数据:
风口尺寸:5,000~15,000 m³/h(发哮期谷值达20,000 m³/h);
VOCs氧浓度:80~300 mg/m³;
H₂S溶度:50~200 ppm;
含水率:80%~95%。
2. 核心处理工艺
采用 **"预处理+多级净化+资源化利用" 复合工艺**:
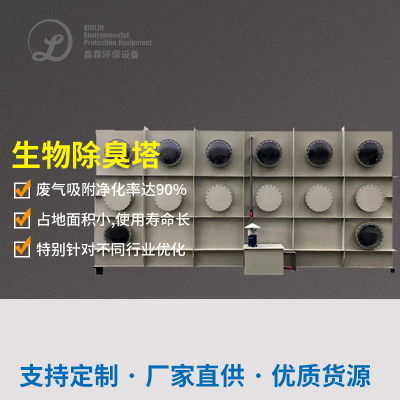
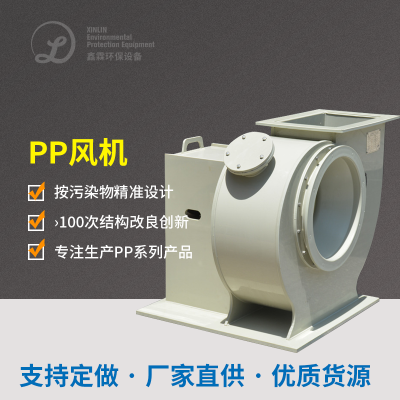
plaintext废气收集 → 文丘里洗涤塔(预处理) → 生物滤池(脱臭) → 活性炭吸附塔(VOCs去除) → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对设备的腐蚀
问题:发酵废气湿度高达90%,直接导致管道和设备结露腐蚀。
应对对策:
升级改造 排湿体统(微冻潮湿或膜分割技术水平),将绝对湿度减至40%下面的;
适用 316L不锈钢材料+玻璃钢防腐纳米涂层(如丙稀酸聚酯树脂),延后系统使用期。
2. 复杂组分协同处理
问题:废气中同时存在酸性气体(H₂S、SO₂)、碱性物质(氨气)及有机物。
范措施:
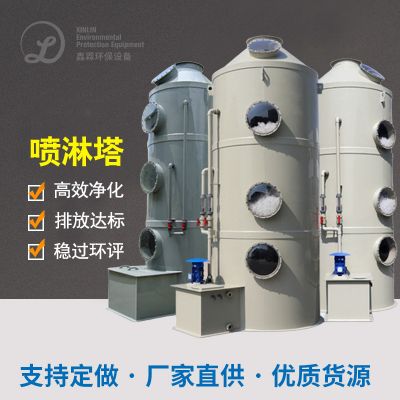
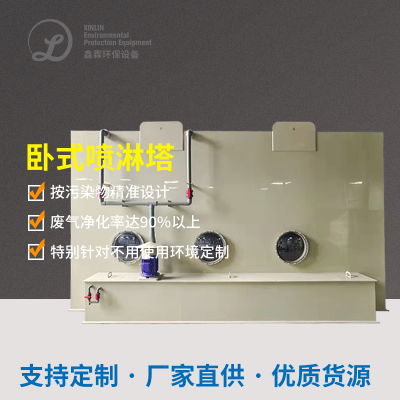
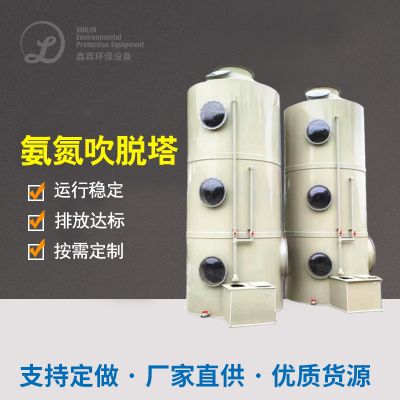
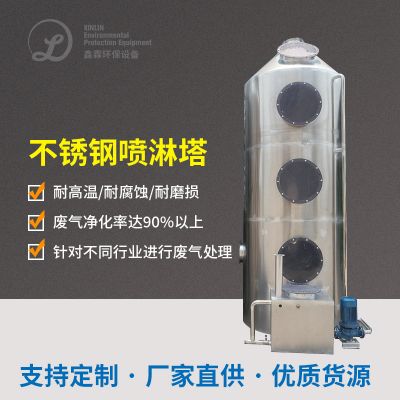
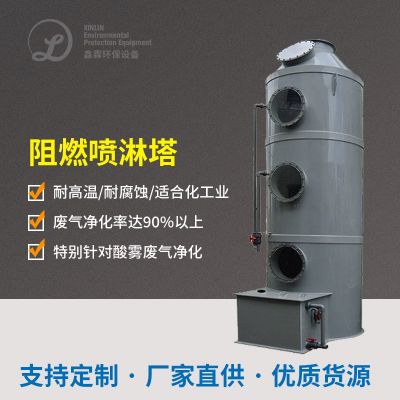
逐段治理:先完成碱液喷淋头塔(NaOH水溶液)消化H₂S和SO₂,再完成怪物滤池光降解VOCs和二氧化氮;
渗透性炭改性材料:电动机扭矩CuO/CeO₂离子液体剂,升级对醇类和酯类的吸成功率。
3. 酒香异味控制
问题:蒸馏过程中产生酯类等特征性风味物质,直接排放引发嗅觉污染。
范措施:
分为 老化硫化水平(O₃氧浓度50~100 ppm),进行分解异味重团伙;
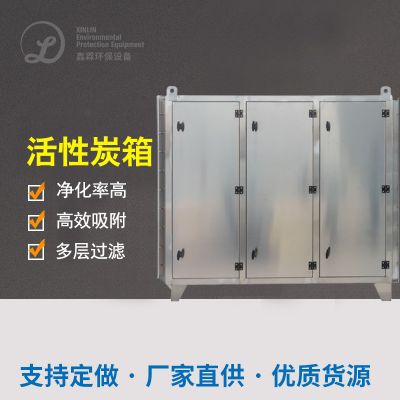
布置 活性酶类炭后净化处理段,阻拦残存进样器有机酸物。
四、污染治理实际效果开展
附加效益
资源化利用:
环保再生资源收回CO₂主要用于制冰生产车间(年环保再生资源收回量约2千吨);
酒渣废水经腐熟处里成有机化学肥。
市场经济竞争力:年执行成本费用降15%,碳排放出权进行交易理财收益约100万元/年。
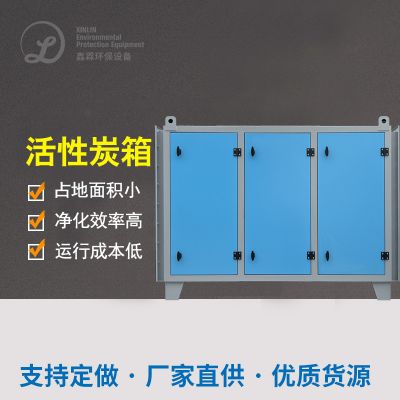
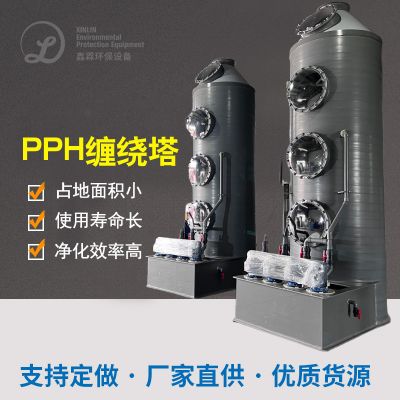
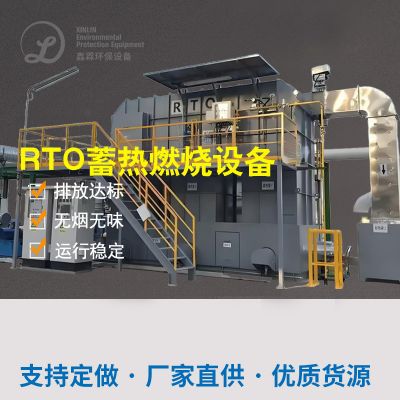
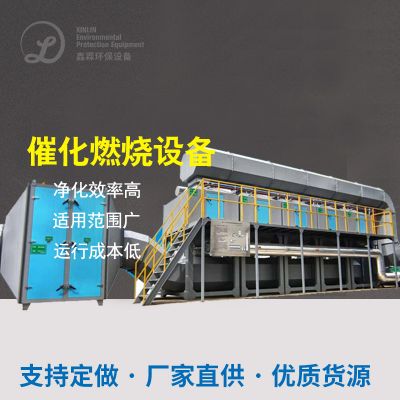
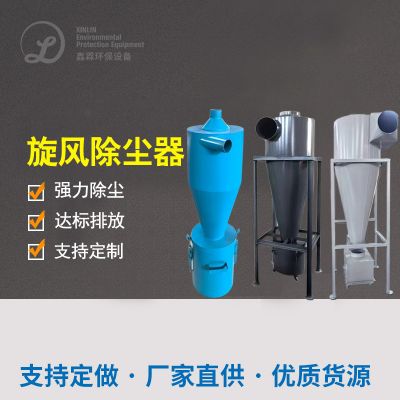
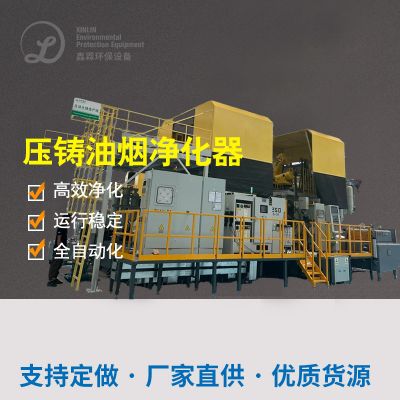
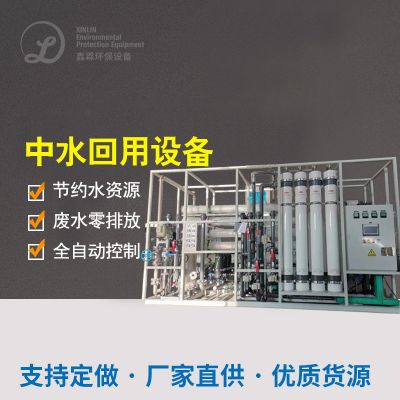
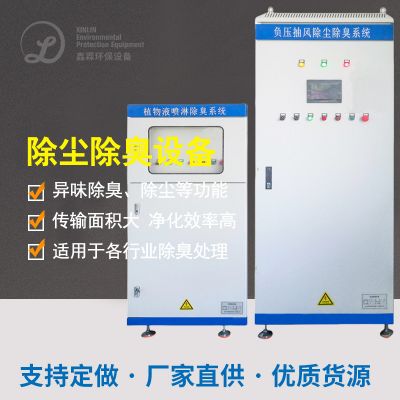
五、机 选择型号明细清单表(一些主要机 )
六、行业启示
工艺精细化:针对酿酒废气的多组分特性,需设计阶梯式处理流程;
自然资源循坏主导性:CO₂回收分类处理、余热使用等高技术可可观下降治理成本费用;
智力化监察:安排云科技网感测器器(如TVOC一直在线检测器仪),体现qq远程控制与预警信息。
如需持续推进技巧计划或制作化设汁,请能提供实际的加工因素(如排放物有效成分谱、加工班次等)。

 扫一扫添加微信