CNC机加工废水处理方法|CNC数控加工中心切削液废水处理案例
CNC废水介绍
CNC(Computer Numerical Control,计算机程序生产中心数控)污焦化废水 一般出现于机诫生产领域,更是是废金属、朔胶等产品的高精密度生产操作过程中。广泛性污焦化废水 平常有效三种感染物,若就直接产生会对环境和人體绿色健康有嚴重伤害,往往需顺利通过工程专业技艺操作合格后再产生或循环。
CNC废水来源
- 冷却液废水:CNC加工过程中,冷却液用于降低刀具和工件的温度,长期循环使用后因杂质积累、变质而形成废液。
- 清洗废水:加工后的零部件需用清洗剂去除表面油污、金属碎屑等,产生含油、化学药剂及悬浮物的废水。
- 设备维护废水:机床润滑系统泄漏、设备冲洗等环节产生的含油废水。
CNC废水主要成分
- 重金属离子:如铜、镍、锌等(来自金属加工碎屑和冷却液添加剂)。
- 油脂类物质:矿物油、切削液、润滑油等。
- 化学需氧量(COD)和生化需氧量(BOD):由有机物(如表面活性剂、乳化剂)导致。
- 悬浮物(SS):金属粉末、塑料碎屑等。
- 酸碱物质:部分清洗剂为酸性或碱性。
CNC废水处理案例
案例一:某汽车零部件制造厂
- 废水特点:日均水量20吨,含高浓度乳化油(油类>5000 mg/L)、COD>8000 mg/L。
- 处理工艺:
- 破乳预处理:投加破乳剂(如聚合氯化铝)分离油水。
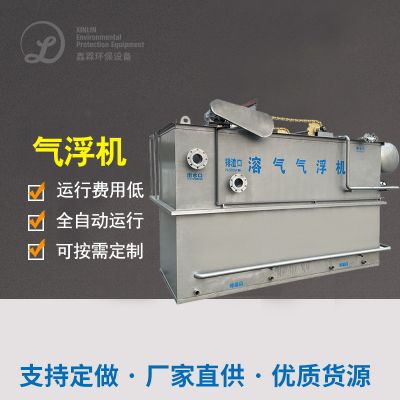
- 气浮除油:通过溶气气浮机去除浮油及悬浮物。
- 生化处理:采用A/O工艺(厌氧-好氧)降解有机物,COD去除率>90%。
- 深度过滤:活性炭吸附+膜过滤确保出水达标。
- 处理效果:出水油类<5 mg/L,COD<100 mg/L,达到《污水综合排放标准》(GB 8978-1996)一级标准。
案例二:某精密电子加工企业
- 废水特点:含铜离子(50-100 mg/L)、微量切削液及高SS。
- 处理工艺:
- 化学沉淀:投加氢氧化钠调节pH至9-10,铜离子形成氢氧化铜沉淀。
- 混凝沉淀:PAC+PAM强化絮凝,去除SS和胶体物质。
- 离子交换:残余重金属通过树脂吸附进一步去除。
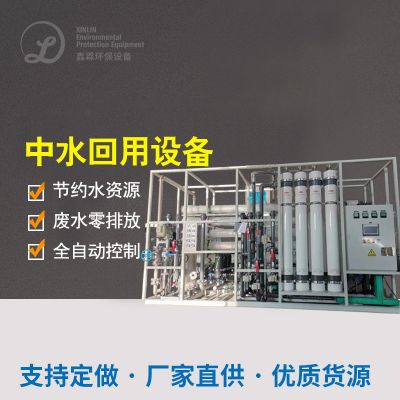
- 紫外线消毒:杀灭微生物后回用于车间清洗。
- 处理效果:铜离子浓度<0.5 mg/L,SS<10 mg/L,回用率超70%,年节约用水成本约50万元。
总结
CNC生产废水进行净化处理需按照具有物理化学成分选组装加工,重心青睐水油离心分离、巨资属洗去及有机酸物降解塑料。进行例案可以看出,物理上的物理电化学发光(如气浮、石雕文化沉淀)组合生物化学或宽度进行净化处理枝术(如膜过虑、铁离子交易)能有效地保持符合标准污染物或资源性中水回用,还具有周围环境与区域经济管理效益。

 扫一扫添加微信